在空压机配件加工行业,厚料空压机缸盖属于受力条件严苛的钣金构件,工件大多采用中厚碳钢、合金钢板加工而成,压制过程既要保证缸盖的外形弧度、法兰尺寸达标,还要降低板材内部应力,减少后期回弹、表面开裂、法兰翘曲等质量问题。批量生产工况下,很多工厂只关注液压机吨位是否满足,却忽视保压与泄压工艺参数的设置,经常出现首件产品合格,后续批量工件品质参差不齐的现象。大吨位四柱液压机是厚料空压机缸盖成型的核心装备,保压、泄压作为成型流程里的关键环节,参数设置是否合理,直接决定缸盖成品合格率,也会影响模具使用寿命。
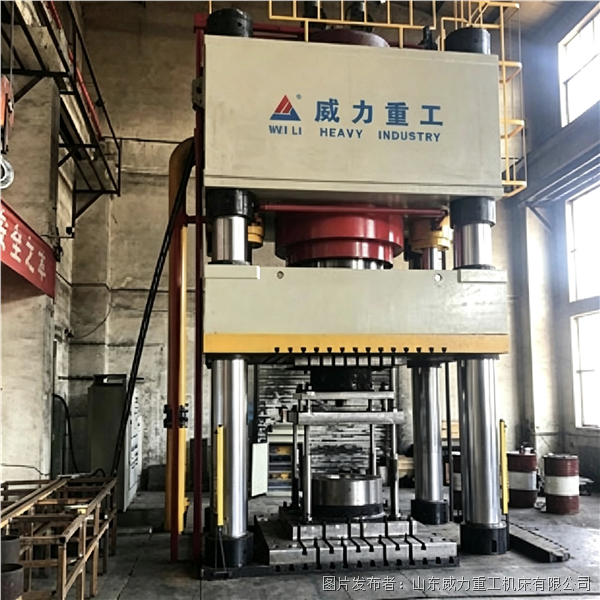
厚钢板在受压成型的时候,板材内部会积攒大量弹性应力,如果压制完成立刻快速泄压回程,板材内部应力瞬间释放,缸盖就会出现弧度回弹、法兰边缘翘曲,严重时缸盖本体还会产生细微裂纹,后续投入使用之后,裂纹会逐步扩大,直接造成配件报废。保压工序的核心作用,就是在工件完全成型之后维持设定压力,让钢板内部应力充分释放,稳固工件成型形态。针对厚料空压机缸盖,保压时长不能一概而论,要结合板材厚度、材质、工件成型深度进行调整。板材厚度越大,成型深度越深,所需要的保压时间相应增加。普通碳钢材质的空压机缸盖,板材厚度在 12‑16mm,批量压制保压时间一般设置在 8‑15 秒;当板材厚度达到 18‑25mm 合金钢材质缸盖,保压时长需要提升至 15‑25 秒。压力参数也需要匹配工件,压力不足即便延长保压时间,工件也无法充分定型;压力过高,会加重模具负载,加速模具磨损。
泄压工艺同样不可忽视,很多生产故障都来源于泄压速度设置不合理。如果泄压速度过快,油缸内部油压瞬间回落,板材积攒的残余应力骤然释放,缸盖法兰位置极易出现崩裂、形变;泄压速度过慢,又会拉长单件生产周期,降低整条生产线的产出效率,不利于大批量生产。批量加工厚料空压机缸盖,优先采用分段泄压模式,先进行低速预泄压,卸掉大部分成型压力,再执行完全泄压,之后滑块再启动回程动作。分段泄压能够平缓释放油缸油压,缓冲板材内部应力突变,兼顾产品质量与生产节拍。
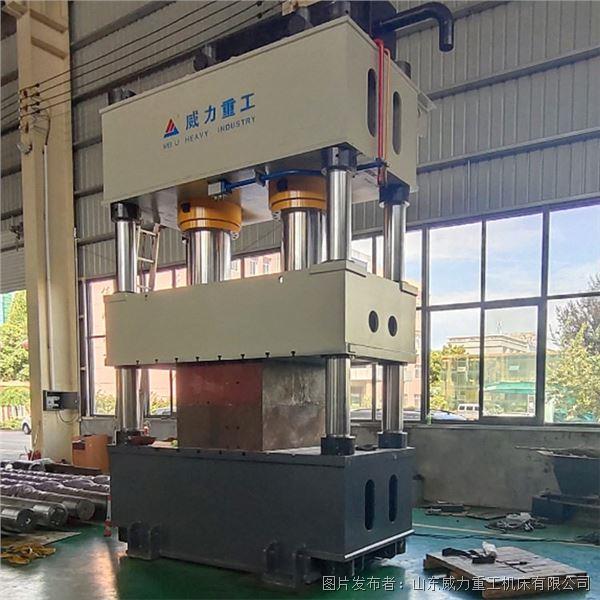
液压机设备本身的配置,也会对保压泄压效果产生影响。大吨位空压机配件压制成型液压机搭载 PLC 触控控制系统,可以单独设置保压计时、泄压速率,支持多套工艺方案存储,切换不同规格缸盖加工时,直接调取保存好的参数,不用反复调试。液压系统采用插装阀回路,阀组响应稳定,能够维持保压阶段压力不出现明显掉压,避免保压过程压力衰减,造成工件定型不足。如果液压机存在阀芯磨损、油缸密封老化,保压阶段会出现掉压现象,无论怎么设置计时参数,都达不到预期定型效果,所以日常生产要做好设备巡检维护。
实际批量生产过程中,需要结合试模结果微调参数。试模完成之后检测缸盖的平整度、法兰尺寸,若工件回弹量大,则适度增加保压时间;若工件边缘频繁开裂,除了调整润滑、模具间隙之外,放缓泄压速率也能够起到改善作用。不同批次钢板材质会存在小幅差异,操作人员需要根据成品状态,小幅度修正保压泄压参数,保障整批工件尺寸一致性。
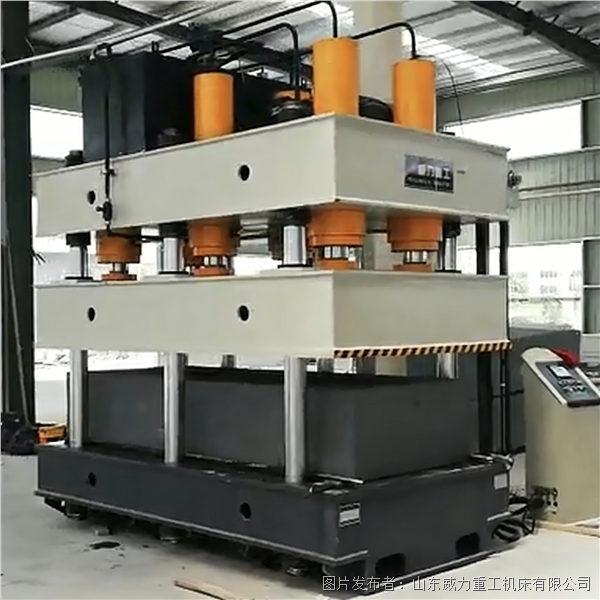
厚料空压机缸盖批量压制,吨位只是基础条件,保压与泄压工艺才是把控成品质量的关键。科学设置参数,既能减少回弹开裂废品,节约原材料损耗,也可以延长模具使用寿命,帮助配件加工厂实现稳定、高效的规模化生产。